O alumínio extrudado é um daqueles materiais que mantém silenciosamente a vida moderna. Ele forma as molduras das janelas ao redor de nossas casas, os trilhos de montagem atrás dos painéis solares, as peças leves dentro dos veículos elétricos e a estrutura limpa das linhas de produção automatizadas. Na Huilv, fabricamos diariamente perfis de alumínio arquitetônicos, fotovoltaicos e industriais, e a história básica de como o alumínio extrudado é feito é prática e fascinante.
Em termos simples, a extrusão é um processo de modelagem. Um tarugo de alumínio aquecido é empurrado através de uma matriz de aço com uma abertura cuidadosamente cortada. A matriz dá ao metal seu formato de seção transversal, semelhante a espremer a massa através de um bico moldado. O resto do processo envolve o controle de temperatura, pressão, velocidade, resfriamento e tratamento térmico para que o perfil final seja reto, forte e dimensionalmente preciso.
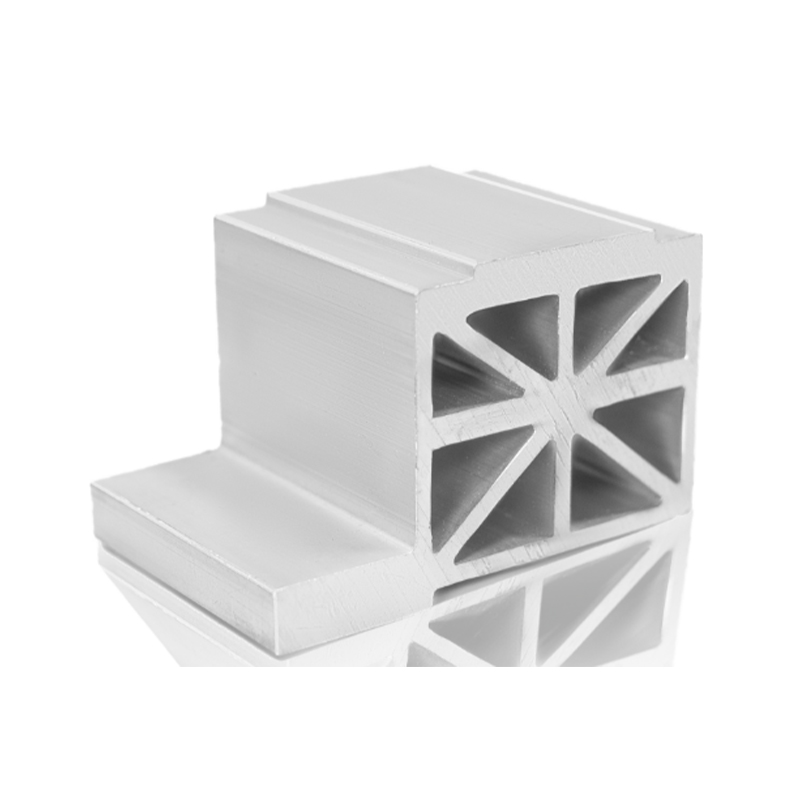
O alumínio extrudado é um comprimento contínuo de alumínio que foi forçado através de uma abertura da matriz para criar um perfil de seção transversal fixa. Esse perfil pode ser uma barra sólida simples, um formato semi-oco ou um tubo oco complexo com nervuras internas. As ligas de extrusão comuns incluem 6063, 6061 e 6005A. Entre eles, alumínio 6063-T5 é amplamente utilizado para perfis arquitetônicos e de uso geral porque oferece um bom equilíbrio entre conformabilidade, resistência à corrosão e acabamento superficial.
A matriz é o coração do processo. Geralmente é feito de aço ferramenta H13 e usinado com o formato exato do perfil. Para perfis ocos, a matriz pode incluir um mandril ou um design de vigia que permite que o metal flua ao redor do núcleo e depois seja soldado novamente sob pressão. A qualidade da matriz, seu tratamento térmico e sua manutenção afetam a qualidade da superfície e a consistência dimensional da extrusão acabada.
Toda boa extrusão começa antes da prensa. A matéria-prima é um tarugo de alumínio, que é uma tora fundida de uma liga específica. A liga é escolhida para a aplicação final. Um perfil de janela pode precisar de excelente acabamento superficial e resistência às intempéries, enquanto uma bandeja de bateria ou caixa de proteção pode precisar de maior resistência e absorção de energia. O tarugo é cortado no comprimento adequado, inspecionado quanto a defeitos superficiais e, às vezes, homogeneizado para melhorar a estrutura interna e o comportamento de extrusão.
A limpeza é importante. Se o tarugo contiver contaminação, óxidos ou umidade, esses problemas poderão aparecer posteriormente como bolhas, estrias ou seções fracas. Extrusores experientes tratam a preparação dos tarugos como o primeiro ponto de verificação de qualidade e não como uma etapa de rotina.
O tarugo é aquecido em um forno de indução ou a gás a uma temperatura que torna o alumínio macio o suficiente para fluir, mas não tão quente a ponto de derreter ou ser danificado. Para muitas ligas 6xxx, a temperatura do tarugo está normalmente na faixa de 450 a 500 graus Celsius. A faixa exata depende da liga, do formato do perfil e da configuração da prensa.
A matriz também é pré-aquecida. Uma matriz fria resfriaria o alumínio no momento do contato, tornando o fluxo do metal irregular e aumentando o risco de defeitos superficiais ou danos à matriz. O pré-aquecimento ajuda o metal a se mover suavemente pelas áreas do rolamento e mantém uma velocidade de extrusão estável.
Assim que o tarugo atinge a temperatura correta, ele é carregado no recipiente de extrusão. Um aríete hidráulico aplica pressão através de um bloco falso, empurrando o alumínio contra a matriz. O metal é forçado através da abertura da matriz e emerge como um perfil contínuo. A capacidade da prensa pode variar de algumas centenas de toneladas a vários milhares de toneladas, dependendo do tamanho e da complexidade do perfil.
Perfis sólidos são relativamente simples, mas perfis ocos exigem designs de matrizes mais avançados. Em uma matriz de vigia, o metal se divide em vários fluxos, flui ao redor do mandril e depois se reúne em uma câmara de soldagem antes de sair da matriz. Se a temperatura, a pressão e a velocidade não estiverem equilibradas, as costuras de solda podem não ser suficientemente fortes ou podem tornar-se visíveis após a anodização. É por isso que a extrusão é frequentemente descrita como um processo mecânico e metalúrgico.
À medida que o perfil sai da matriz, ele ainda está quente e macio. O resfriamento começa imediatamente. Algumas ligas são resfriadas ao ar, enquanto outras requerem névoa de água ou têmpera por spray. Para ligas tratáveis termicamente, a taxa de resfriamento é crítica porque influencia a microestrutura e, eventualmente, as propriedades mecânicas. Este estágio às vezes é chamado de resfriamento da prensa quando o resfriamento é feito logo na saída da prensa.
Se o resfriamento for muito lento, a liga poderá não atingir todo o seu potencial de resistência. Se for muito rápido ou irregular, o perfil pode distorcer, rachar ou desenvolver tensões internas indesejáveis. O objetivo é o resfriamento controlado que preserva a forma enquanto prepara o metal para o envelhecimento.
Após o resfriamento, a extrusão é puxada ou esticada levemente. O alongamento pode parecer simples, mas é uma etapa importante de correção. Ajuda a endireitar o perfil, aliviar tensões internas e melhorar a estabilidade dimensional. A quantidade de estiramento é geralmente pequena, geralmente em torno de um a três por cento, mas deve ser ajustada para a liga e o formato do perfil.
O perfil esticado é então cortado em comprimentos aproximados. Uma serra pode cortá-lo em seções gerenciáveis para processamento posterior, como envelhecimento, acabamento, usinagem ou montagem. Neste ponto, o perfil tem a sua forma básica, mas ainda não atingiu a sua têmpera final ou condição superficial.
Para muitos produtos de alumínio extrudado, o próximo estágio é o envelhecimento artificial. Os perfis são colocados num forno de envelhecimento e mantidos a temperatura controlada durante um tempo determinado. Um ciclo típico para certas ligas 6xxx pode ser em torno de 350 graus Fahrenheit por 10 a 12 horas, embora os parâmetros exatos dependam da liga e da têmpera desejada.
Durante o envelhecimento, ocorrem alterações metalúrgicas no interior do alumínio. Os elementos de liga formam finos precipitados que fortalecem o metal sem destruir sua ductilidade. É assim que o material atinge temperamentos como T5 ou T6. A diferença entre um perfil macio e um perfil forte e durável geralmente se resume a esse ciclo de forno cuidadosamente controlado.
Assim que o perfil tiver a têmpera correta, ele poderá ser acabado e fabricado. Os acabamentos comuns incluem anodização, revestimento em pó, pintura e escovação mecânica. A anodização cria uma camada protetora de óxido e pode adicionar cor ou aparência metálica. O revestimento em pó fornece uma superfície durável e resistente às intempéries para aplicações arquitetônicas e externas.
A fabricação pode envolver corte no comprimento final, usinagem CNC, perfuração, dobra, fresamento, rosqueamento e montagem. Alguns perfis tornam-se sistemas de janelas e portas prontos para instalação. Outros se tornam estruturas de painéis solares, componentes automotivos ou estruturas de máquinas industriais. O processo de extrusão cria a forma, mas o acabamento e a fabricação a transformam em um produto utilizável.
O controle de qualidade não acontece apenas no final. Ele percorre todo o fluxo de trabalho. O tarugo é verificado quanto à condição da liga e da superfície. As temperaturas do forno e as velocidades de extrusão são monitoradas. O perfil é inspecionado quanto a dimensões, retilineidade, torção, defeitos superficiais e espessura da parede. Após o envelhecimento, as amostras podem ser testadas quanto à dureza e propriedades mecânicas. Finalmente, o perfil acabado é verificado novamente antes de ser embalado ou montado.
A rastreabilidade também é importante. Se posteriormente um cliente perguntar sobre um lote, um fabricante experiente deverá ser capaz de conectar o perfil acabado de volta ao lote de tarugos, à execução de extrusão e ao ciclo de tratamento térmico. Essa disciplina é o que separa a produção consistente dos bons resultados ocasionais.
| Palco | Ação Principal | Por que é importante |
|---|---|---|
| Preparação de boleto | Selecione a liga, corte, inspecione e limpe o tarugo | Evita a contaminação e suporta um fluxo consistente de metal |
| Aquecimento | Aqueça o tarugo e morra até a temperatura adequada | Torna o alumínio macio o suficiente para ser extrudado sem derreter |
| Extrusão | Empurre o tarugo através da matriz sob alta pressão | Cria a forma do perfil de seção transversal |
| Resfriamento e têmpera | Controle o resfriamento à medida que o perfil sai da matriz | Afeta microestrutura, resistência e distorção |
| Alongamento e corte | Endireite, alivie o estresse e corte no comprimento certo | Melhora a retilineidade e a estabilidade dimensional |
| Envelhecimento | Perfis de calor em um forno envelhecido | Desenvolve T5, T6 ou outras têmperas necessárias |
| Acabamento e fabricação | Anodizar, revestir, usinar, dobrar e montar | Transforma o perfil em um produto acabado e utilizável |
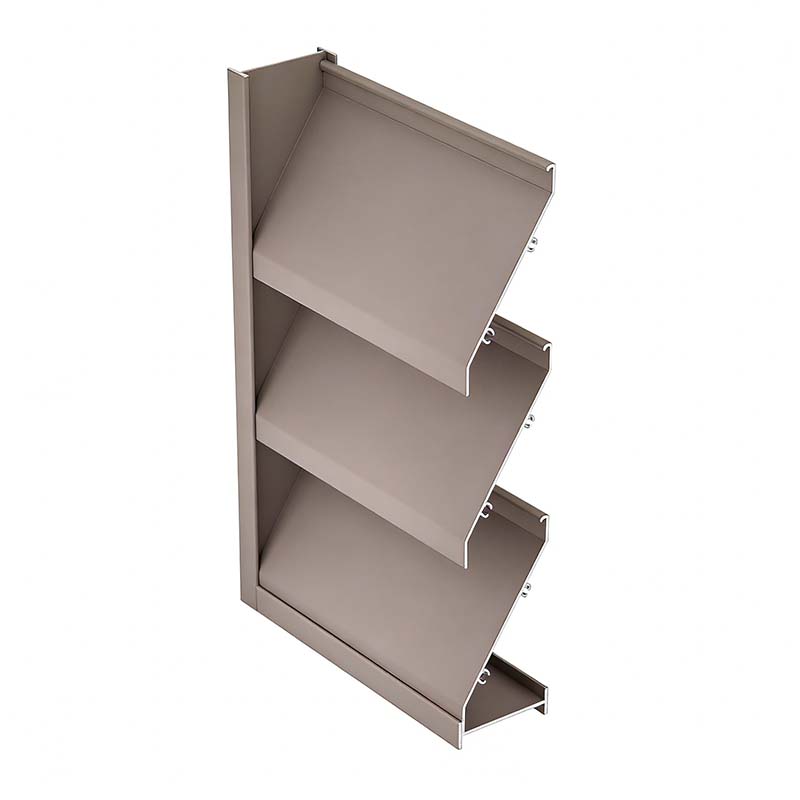
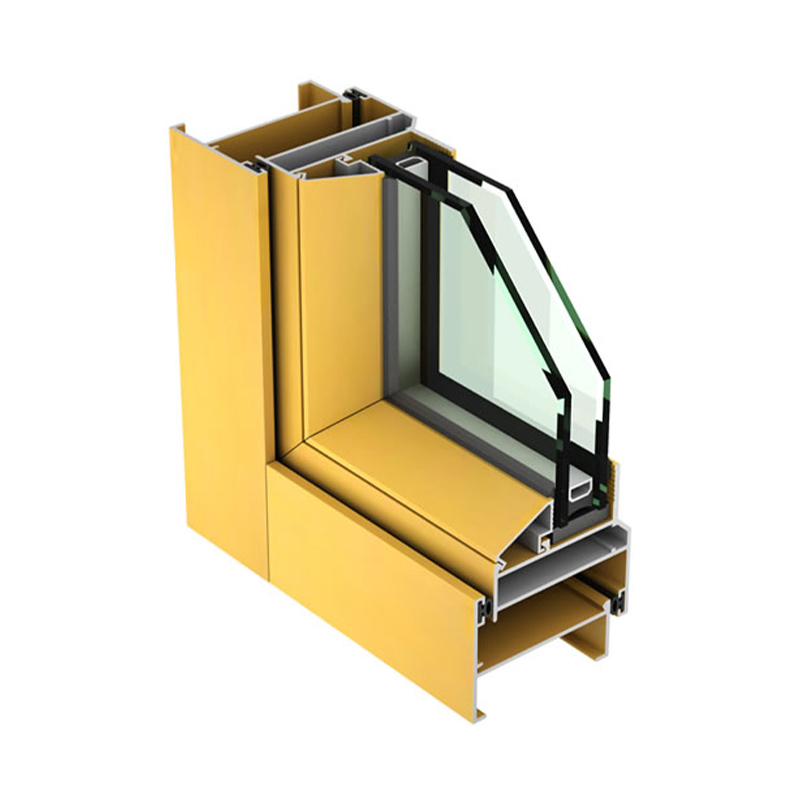
Os perfis arquitetônicos estão entre os produtos de alumínio extrudado mais conhecidos. Eles se tornam caixilhos de janelas, caixilhos de portas, sistemas de parede cortina, guarda-sóis, grades de varanda e sistemas de venezianas. Esses perfis precisam de superfícies lisas, dimensões precisas e resistência confiável às intempéries. Produtos como perfis de janela de batente não térmicos mostram como a extrusão suporta tanto a função quanto a aparência em edifícios.
Na indústria fotovoltaica, o alumínio extrudado é usado em molduras de painéis solares e suportes de montagem. Esses perfis devem suportar a exposição externa, cargas de vento e mudanças de temperatura, mantendo os módulos solares seguros por anos. Uma estrutura bem projetada é leve, forte e resistente à corrosão.
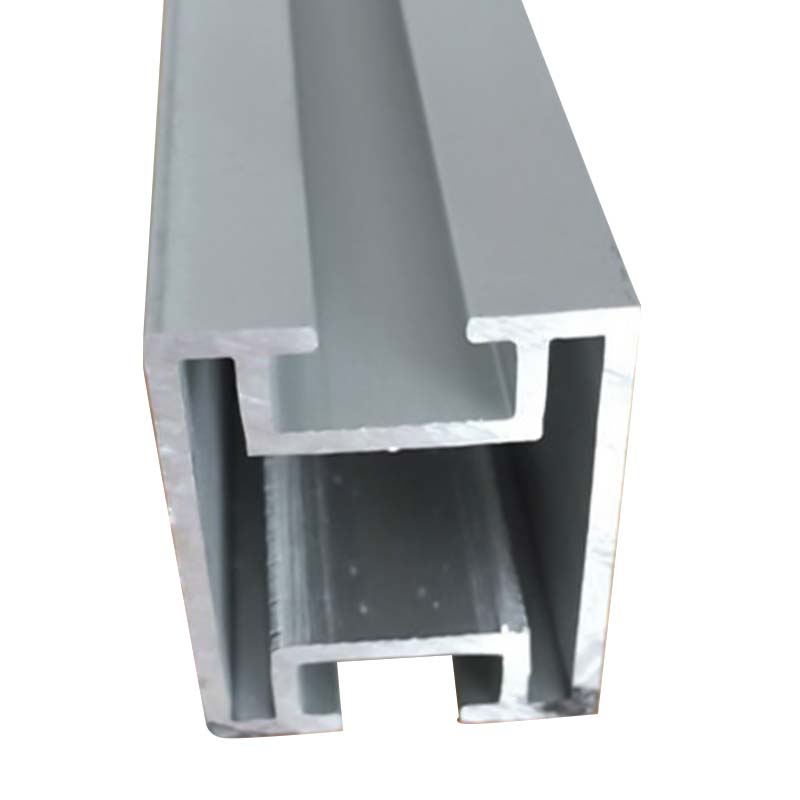 Perfis de estrutura de painel solar de alumínio para módulos fotovoltaicos Perfis de alumínio leves e resistentes à corrosão para molduras de painéis solares e suportes de montagem, adequados para instalações fotovoltaicas externas que exigem proteção de módulo de longo prazo. Ver Produto →
A leveza automotiva é outra área importante. O alumínio extrudado ajuda a reduzir o peso do veículo, mantendo o desempenho em colisões e a integridade estrutural. Os perfis podem ser usados para caixas de proteção, bandejas de bateria, vigas de pára-choques, vigas de soleira, carcaças de motores e outros componentes. Essas peças geralmente exigem tolerâncias rígidas, ligas especializadas e processamento profundo, como usinagem CNC e soldagem por fricção.
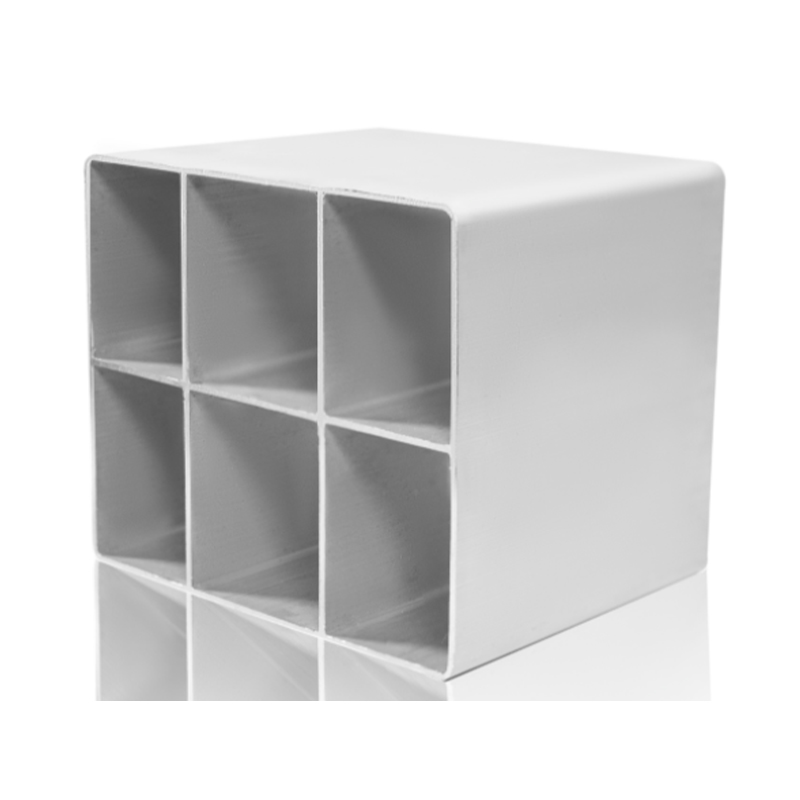 Perfis de alumínio da caixa de colisão automotiva para absorção de energia de impacto Perfis leves de alumínio extrudado para caixas de proteção automotiva, posicionados dentro da leveza do veículo para ajudar a absorver a energia do impacto e apoiar a segurança. Ver Produto →
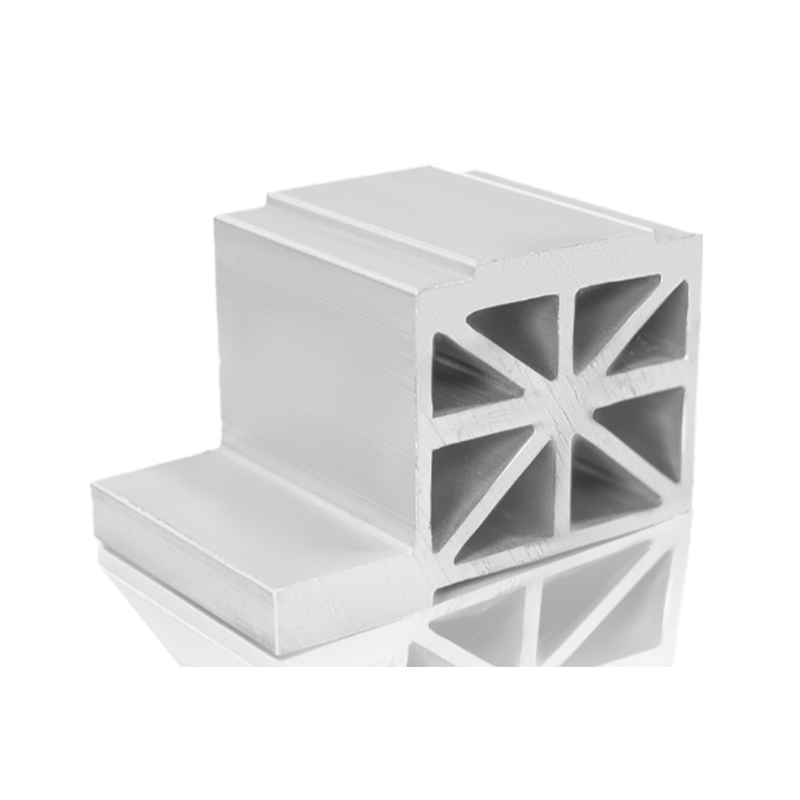 Perfis de alumínio da bandeja de bateria para veículos de novas energias Perfis de extrusão de alumínio leves e de alta resistência para bandejas de baterias de veículos de nova energia, oferecendo dissipação de calor e suporte estrutural em sistemas de baterias. Ver Produto →
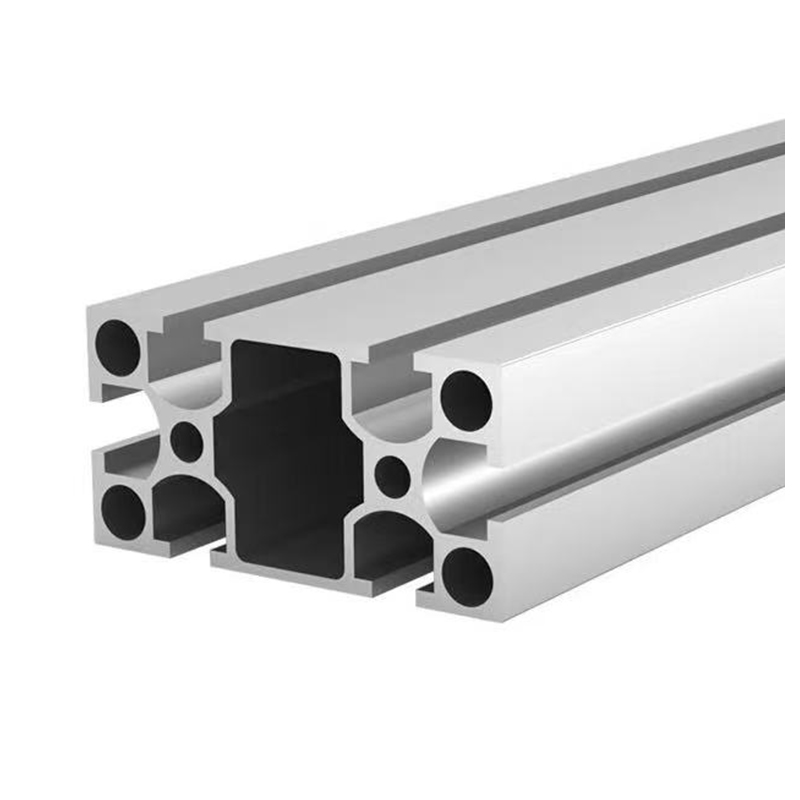
A extrusão industrial também cobre uma ampla gama. Estruturas de linhas de montagem, proteções de máquinas, estações de trabalho, estruturas de dispositivos médicos e estruturas de automação dependem de perfis de alumínio porque são modulares, fáceis de montar e resistentes à corrosão. Para essas aplicações, a consistência dimensional e uma superfície limpa são muitas vezes tão importantes quanto a resistência bruta.
O alumínio extrudado oferece uma combinação incomum de propriedades. É leve, mas forte o suficiente para aplicações estruturais. Resiste à corrosão porque uma camada natural de óxido se forma em sua superfície. Ele conduz bem calor e eletricidade, o que o torna útil para dissipadores de calor e gabinetes elétricos. Pode ser reciclado repetidamente sem perder as suas qualidades fundamentais. Mais importante ainda, pode ser formado em seções transversais complexas que seriam difíceis ou caras de produzir apenas por usinagem ou soldagem.
Essa liberdade de design é a razão pela qual os engenheiros continuam voltando à extrusão. Uma única matriz pode produzir milhares de perfis idênticos com nervuras, canais, portas de parafuso e recursos de encaixe integrados. O processo é eficiente em escala, mas flexível o suficiente para projetos personalizados, tiragens curtas de produção e melhorias contínuas de produtos.
Saber como o alumínio extrudado é feito é útil, mas escolher o parceiro de fabricação certo é igualmente importante. Uma extrusora confiável entende a seleção de ligas, projeto de matrizes, controle de prensa, resfriamento, envelhecimento, acabamento e inspeção de qualidade. Esse conhecimento ajuda a evitar atrasos dispendiosos e garante que o perfil final tenha o desempenho esperado em sua aplicação.
Na Huilv produzimos perfis de alumínio para arquitetura, energia fotovoltaica, iluminação automotiva e equipamentos industriais. Nossa experiência abrange todo o percurso desde o tarugo até o perfil acabado, incluindo processamento profundo e montagem. Acreditamos que uma boa extrusão não consiste apenas em empurrar o metal através de uma matriz. Trata-se de controlar todas as variáveis e estar atento ao que o cliente realmente precisa.
O processo de extrusão de alumínio começa com um tarugo aquecido e uma matriz usinada com precisão, mas depende de dezenas de pequenas decisões ao longo do caminho. Temperatura, pressão, velocidade, resfriamento, alongamento, envelhecimento e acabamento moldam o resultado final. Quando essas etapas são realizadas com cuidado, o alumínio extrudado se torna um dos materiais mais versáteis e confiáveis na fabricação moderna.
Esteja você desenvolvendo um sistema de janelas, uma solução de montagem solar, um componente automotivo ou uma estrutura industrial, compreender o processo ajuda você a fazer perguntas melhores e fazer escolhas melhores. E se você quiser ver como tudo funciona, a equipe da Huilv fica sempre feliz em falar sobre alumínio.
 +86-19156366875
 Nº 1016, Estrada Baocheng, Zona de Desenvolvimento Econômico e Tecnológico, Cidade de Xuancheng, Província de Anhui, China
Direitos de autor© Anhui Huilong Group Huilv New Material Technology Co., Ltd. Todos os direitos reservados
Fabricantes de perfis de alumínio